排刀与刀塔描述刀具组织方式;车铣复合描述加工能力,三者并不是互斥的等级。
先问两个不同的问题
“刀具怎么换到加工位置”和“这台机床能完成什么工序”,不是同一个问题。排刀、刀塔首先描述刀具的布置及切换方式;车铣复合则强调把车削与由旋转刀具完成的加工放到同一设备中。刀塔结构也可以与动力刀具结合,因此不宜把三个词简单排成从低到高的序列。[1][2][3]
从排刀,到刀塔
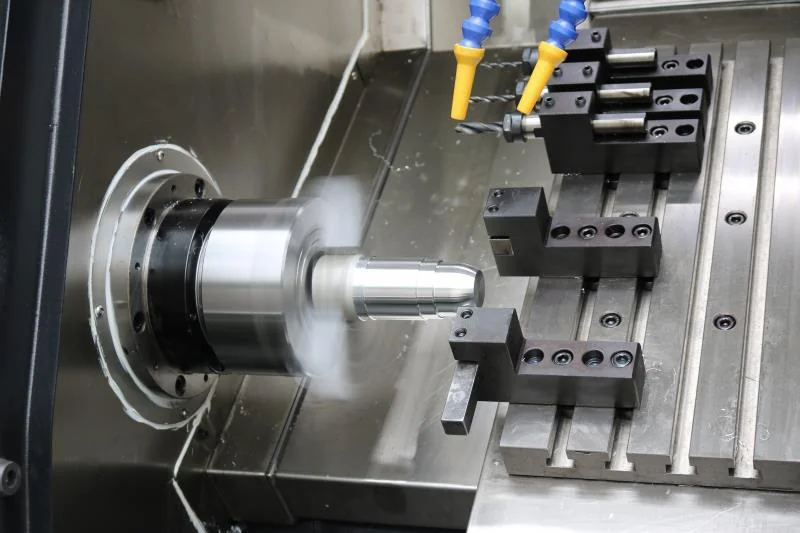
排刀布局把多把刀具布置在拖板上,通过进给轴的移动使相应刀具到达工位。英田46A/52A资料展示了这种布局;46B产品页则说明,它采用46A排刀平台基础,安装液压刀塔或伺服刀塔。这里的关键区别是刀具如何被组织,而不是只看机床外壳。
刀具数量、工件尺寸、刀杆伸出与相互避让,都需要结合具体配置判断。不能仅凭“排刀换刀快”就推断一个零件的完整节拍,也不能只凭“刀塔”二字就推断它一定有动力刀具。[1][2]
什么时候开始考虑复合加工
当工件除了外圆、端面和内孔,还需要侧孔、槽或其他非纯回转特征时,值得检查复合加工方案。英田46C资料明确提到C轴控制与动力头,46CY资料进一步提到可控Y轴。决定适配性的,是工件上的具体特征以及对应配置能否覆盖,而不是名称更长。[3][4]
选型时,带上这三项信息
把零件图上的加工特征分成车削、钻孔、铣槽等工序;列出材料、尺寸及主要公差;再补充批量和换型频率。带着这些信息比较刀位、加工范围和装夹条件,往往比先指定一种结构更有效。
本文是结构辨析与选型提示,不给出切削参数,也不以其他厂商设备的配置推定英田机型。最终需查看对应机型资料并确认工艺。
依据与关联资料
以下资料分别对应机型介绍与通用原理,供进一步查阅。