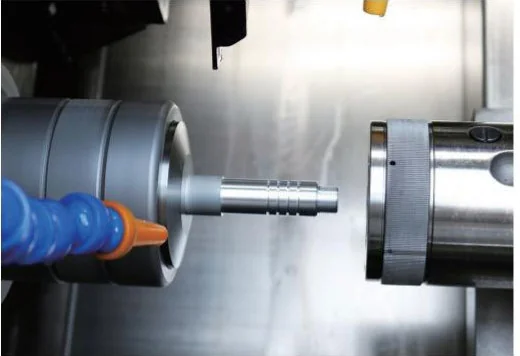
双主轴提供机内交接与两端加工的可能;它不等于双刀塔,也不自动等于零装夹误差。
为什么会有第二次装夹
一端被卡盘夹持时,那一侧的部分表面无法在同一夹持状态下直接完成加工。传统安排可能需要卸下工件、调头并重新定位,或者移到另一台设备。第二次装夹增加了搬运与重新找正的环节;对两端位置关系要求较高的零件,这个环节也需要认真控制。[1][2]
让另一根主轴接住工件
双主轴机床可以让主、副主轴在机内配合交接,再处理原先受到夹持限制的一端。英田46ll图版展示了正副主轴对接、切断和副主轴加工的连续关系。原资料还描述了两端加工的用途,适合据此理解布局,而不应把图中的动作直接当成所有工件通用的加工程序。[1]
双主轴,不等于双刀塔
主轴数量与刀架形式是两个独立维度。英田46ll产品资料使用的是“排刀副主轴”描述;其他画册、专利中出现的双刀塔结构,不能自动套到46ll上。看设备时,既要确认谁夹持工件,也要确认每一侧由怎样的刀具布局完成加工。
机内交接仍有夹持、同轴度、同步及程序条件需要核对。减少人工重复装夹并不意味着精度无条件提高,更不意味着可以承诺零误差。[1][2]
哪些工件信息最值得提前说明
优先说明两端各有哪些工序、夹持位置能否改变、可用于交接的长度、表面是否允许夹持痕迹,以及两端之间的尺寸和位置公差。对于棒料,还要把切断与接料纳入完整过程。
是否值得采用双主轴,应综合考虑零件形状、批量、换型和节拍,而不是把减少一次搬运当成唯一收益。
依据与关联资料
以下资料分别对应机型介绍与通用原理,供进一步查阅。