自动化不是给机床旁边添一只机械手,而是让上料、定位、加工与下料的条件能够衔接。
来料是什么样的
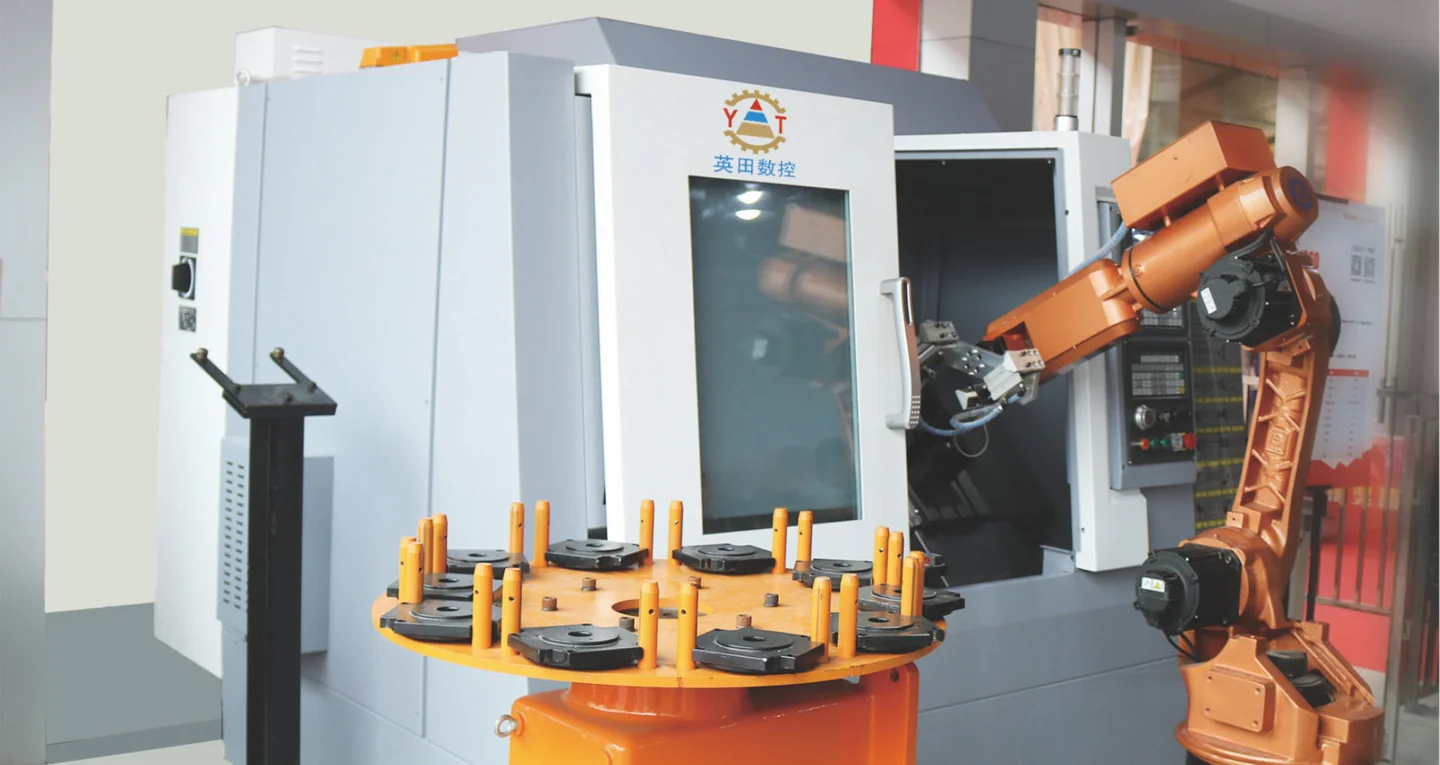
棒料、散件与预先排好的毛坯,对供料方式的要求不同。英田现有资料中可以看到机械手配料仓、油浴式送料器和自动接料等选配。它们各自处理的是不同环节,不宜把“自动化”理解为一个固定、适用于所有零件的套餐。[1][2]
怎样抓取,怎样定位
工件是否有稳定的抓取位置,夹持后是否遮挡待加工表面,加工前后形状是否改变,都值得在方案前期确认。原图版中的机械手方案同时涉及工件夹具与料仓;自动接料则用于承接加工后的工件。展示图片不能代替对实际毛坯和成品的验证。[2]
节拍与换型,应放到一起看
只看加工用时,容易漏掉开关门、抓取、清理、重新定位和取出成品的时间。反过来,只追求单次上料更快,也可能忽视小批量生产中频繁换型带来的准备工作。建议把一个完整循环列出来,再比较自动化方案能改善哪些环节。
稳定的大批量、经常更换的小批量,以及多品种混合生产,不应共用一个收益假设。没有实际节拍、批量与维护条件,本文不提供“必然节省多少人工”或固定回本月份。
咨询前的一份简明资料
准备毛坯与成品图、材料和重量范围、计划批量、换型频率、现有设备与现场布置,再说明表面保护、接料和异常处理要求。暂时不确定机型也没有关系,先让供料条件与加工过程变得可讨论。
本站沟通单仅在浏览器本地整理。涉及保密图纸或生产信息时,应使用双方确认的渠道;设备联锁、防护与现场安全条件需由方案提供方另行确认。[1][2]
依据与关联资料
以下资料分别对应机型介绍与通用原理,供进一步查阅。